

Наши новости
Узнайте о наших последних новостях здесь.
Последние новости
- ▶ Какие поверхности нагрева используются в котле-утилизаторе? Объяснение пароперегревателя, испарителя и экономайзера
- ▶ Покупка сосудов под давлением из Китая: как читать сертификаты завода-изготовителя на Q345R и SA-516 Gr.70
- ▶ Boyu Heavy Industry добавляет лицензию на строительство энергетических объектов к своей производственной базе, сертифицированной ASME
- ▶ Внутри цеха: что означают меловые отметки на сосуде
- ▶ Газовые турбины и поверхности нагрева HRSG: конструкция, материалы, оребрённые трубы и производство
- ▶ Объяснение котлов-утилизаторов: комплектные установки и модули поверхностей нагрева
Сообщение
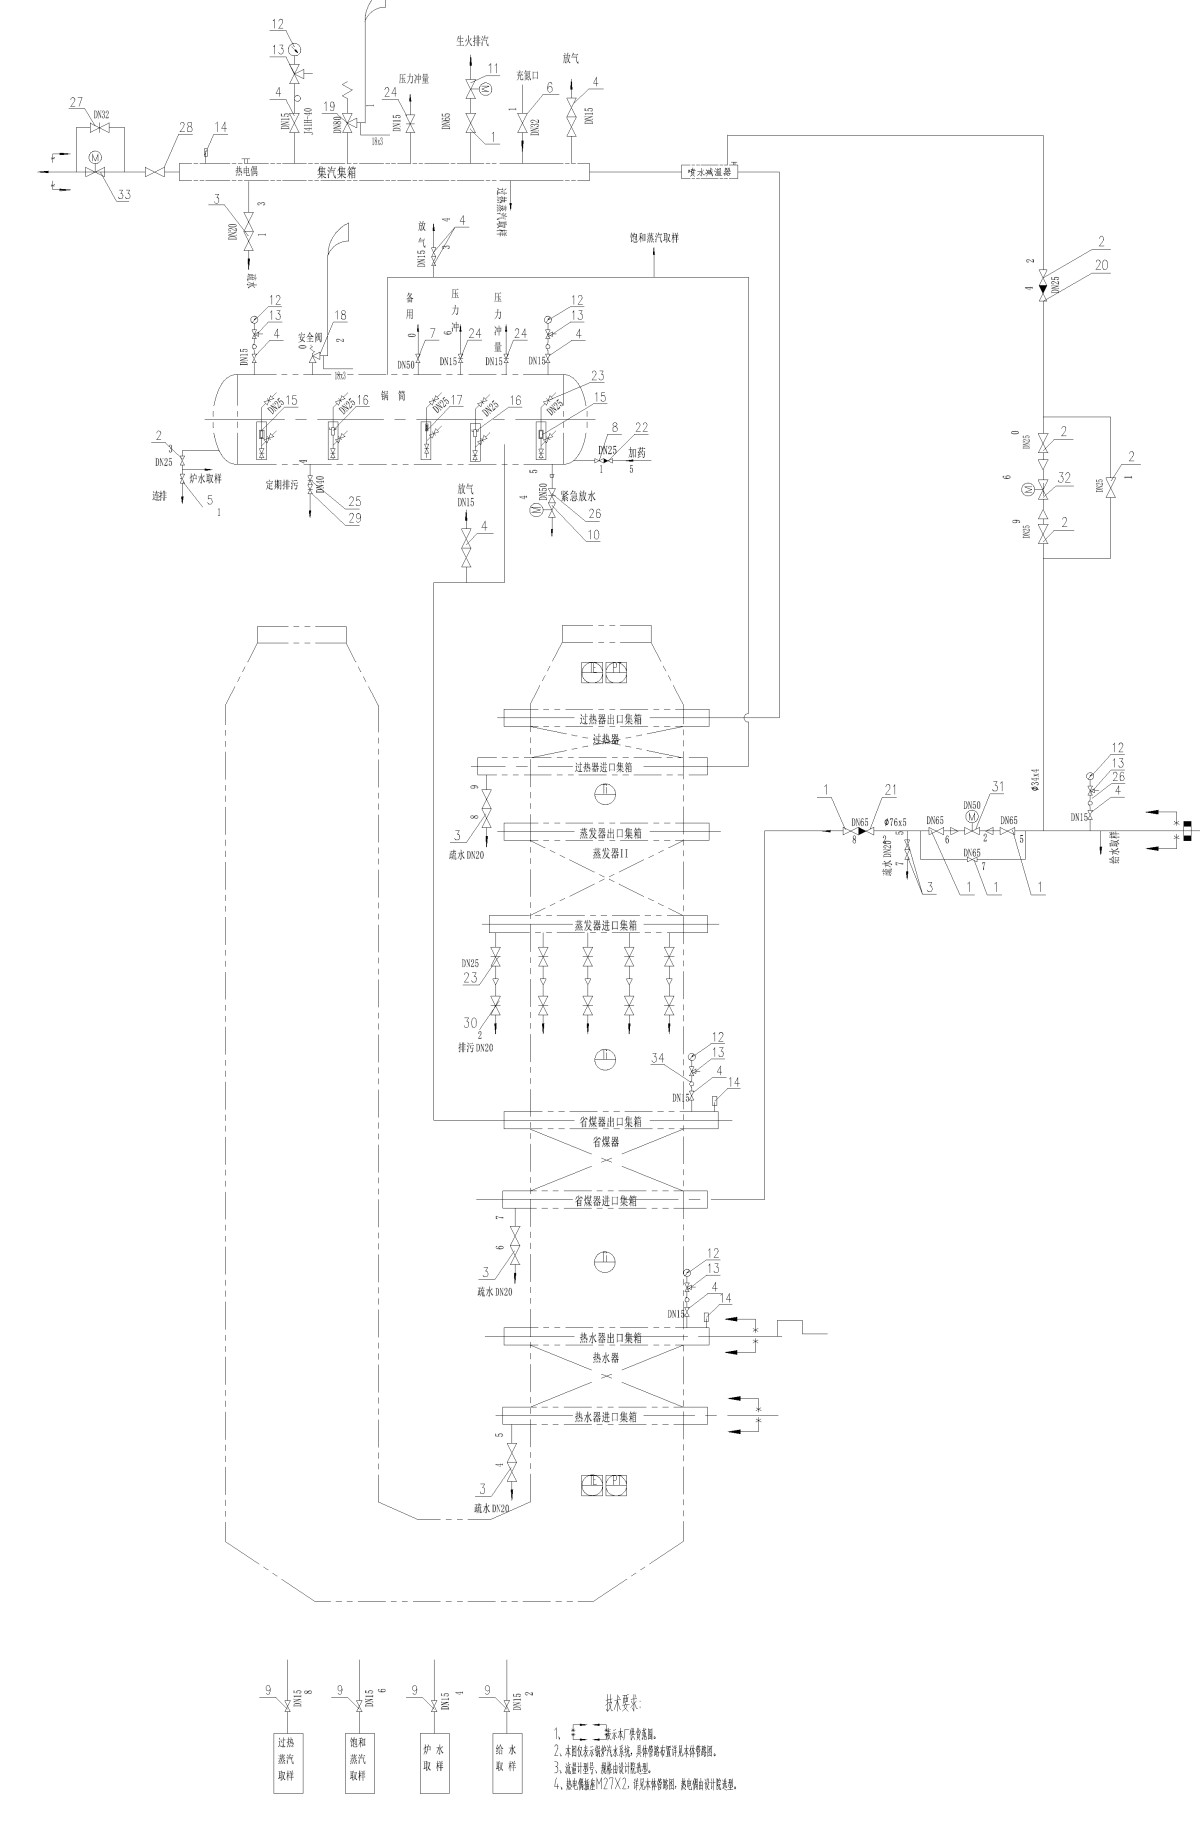
Котёл-утилизатор часто считают обычным котлом, однако по своим свойствам он гораздо ближе к крупному теплообменнику. Он не сжигает собственное топливо. Всё его тепло поступает от горячего газа, выходящего из предшествующего технологического процесса — конвертера, установки сухого тушения кокса, стекловаренной печи, установки производства серной кислоты, выхлопа газовой турбины или установки сжигания опасных отходов. Его задача — извлечь из этого газового потока как можно больше тепла до его поступления в дымовую трубу и передать его воде и пару.
Причина, по которой эта задача разделяется между несколькими пакетами поверхностей нагрева, а не выполняется в одном крупном теплообменнике, заключается в том, что и температура газа, и состояние воды непрерывно изменяются по ходу процесса. Поняв это, расположение поверхностей нагрева уже не нужно запоминать — его можно вывести логически.
1. Почему поверхности нагрева располагаются по ступеням
Температура газа неуклонно снижается от входа к выходу. На входе она может составлять 900 °C, а на выходе — 150 °C. По тому же пути вода проходит через три совершенно разных состояния: недогретая вода, кипящая пароводяная смесь при температуре насыщения и, наконец, перегретый пар.
Существенны два различия.
Температурный уровень. При 1.6 MPa температура насыщения составляет приблизительно 201 °C. Питательная вода может поступать при 60 °C, тогда как перегретый пар должен выходить при температуре выше 300 °C. Самой холодной средой на водяной стороне является питательная вода; самой горячей — перегретый пар.
Способность к теплоотдаче. Когда в трубе находится кипящая пароводяная смесь, коэффициент теплоотдачи с внутренней стороны очень высок. Температура металла трубы фактически поддерживается близкой к температуре насыщения. Когда в трубе находится сухой пар, он значительно менее эффективно отводит тепло, и при той же температуре газа металл будет иметь существенно более высокую температуру, чем среда внутри трубы.
Совокупность этих факторов определяет компоновку.Пароперегреватель должен располагаться в зоне наиболее горячего газа, поскольку только большая разность температур позволяет довести пар до требуемого перегрева, — но именно по этой причине он является наименее эффективно охлаждаемым элементом котла и поэтому требует наилучших материалов и наиболее тщательного расчёта температуры металла. Испаритель располагается в промежуточной зоне, где теплоотдача при кипении защищает трубы и позволяет безопасно работать при относительно высоких температурах газа. Экономайзер располагается в холодной части, где газ уже отдал большую часть своего тепла, однако питательная вода также остаётся холодной, поэтому всё ещё можно утилизировать значительное количество тепла.
По ходу газа стандартная последовательность такова: пароперегреватель → испаритель → экономайзер, при этом в некоторых агрегатах в самом конце дополнительно устанавливают подогреватель горячей воды или экономайзер низкого давления. Водяной тракт проходит навстречу ему: питательная вода → экономайзер → барабан → испаритель → барабан → пароперегреватель → выход пара.
2. Пароперегреватель
Пароперегреватель повышает температуру насыщенного пара, выходящего из барабана, выше температуры насыщения. Зачем вообще перегревать пар? Насыщенный пар начинает содержать влагу, как только теряет немного тепла в трубопроводе, что неблагоприятно сказывается на лопатках турбины и многих последующих технологических процессах. Перегрев создаёт температурный запас при транспортировке, а перегретый пар совершает больше работы на килограмм.
Это наиболее ответственный элемент котла:
- Высокая температура металла. Расчётная температура металла должна определяться для наихудшего случая тепловой неравномерности, а материал необходимо выбирать на этой основе — углеродистая сталь для нижнего диапазона, затем легированные марки, такие как 12Cr1MoV или 15CrMo, и нержавеющие марки при более высоких параметрах пара.
- Регулирование температуры. Температура пара на выходе изменяется вместе с нагрузкой, поэтому обычно устанавливается впрыскивающий пароохладитель, подающий небольшое количество питательной воды в пар. Расход впрыскиваемой воды, качество её распыления и длина участка смешения после него влияют на эффективность и равномерность регулирования температуры.
- Защита при пуске. Во время пуска поток пара ещё отсутствует. Если горячий газ уже поступает, трубы пароперегревателя ничем не охлаждаются и могут быстро перегреться. Поэтому на выходе пароперегревателя обычно устанавливают клапан сброса в атмосферу: он обеспечивает принудительный поток через трубы во время пуска. Это также объясняет требование, встречающееся на многих чертежах, — этот электроприводной вентиляционный клапан должен иметь возможность останавливаться в промежуточных положениях, поскольку он используется для непрерывного регулирования, а не только в режиме простого открытия/закрытия.
Ещё одна связанная деталь, которая часто вызывает вопросы: если установлены два предохранительных клапана, их часто настраивают на разные давления, причём клапан пароперегревателя устанавливают на более низкое давление, чем клапан барабана. Это сделано намеренно. Срабатывание клапана пароперегревателя первым гарантирует, что во время события избыточного давления пар продолжит проходить через трубы пароперегревателя, вместо того чтобы сам сброс давления оставил их сухими.
3. Испаритель
Испаритель — это место, где фактически образуется пар, и он является сердцем котла.
Вместе с барабаном он образует замкнутый контур естественной циркуляции. Насыщенная вода из барабана опускается по необогреваемым опускным трубам к нижнему коллектору испарителя. Внутри обогреваемых труб она частично испаряется; образующаяся пароводяная смесь имеет меньшую плотность и поднимается по подъёмным трубам обратно в барабан. Барабан отделяет пар от воды, направляет пар в пароперегреватель и возвращает воду в контур. Насос не требуется — движущей силой является разность плотностей воды в опускных трубах и смеси в подъёмных трубах.
Необходимо учитывать две инженерные величины:
- Кратность циркуляции — масса воды, циркулирующей на единицу образуемого пара, обычно от десяти до нескольких десятков. Слишком низкая кратность означает высокое паросодержание внутри труб, что создаёт риск нарушения пузырькового кипения и резкого повышения температуры металла.
- Надёжность циркуляции — опускные трубы должны иметь достаточный диаметр и не подвергаться нагреву, а трубопроводы должны быть расположены так, чтобы исключить паровые мешки или застойные трубы. Для этого необходим расчёт циркуляции с проверкой отдельных труб, а не компоновка, скопированная с предыдущего проекта.
Котлы-утилизаторы имеют здесь особую характеристику: их тепловая нагрузка зависит от предшествующего технологического процесса. При остановке процесса или колебаниях его режима расход и температура газа изменяются вместе с ним, и котёл должен просто справляться с этим. Поэтому конструкция испарителя и регулирование уровня воды должны учитывать такие условия. Регулирование питательной воды обычно разделяется между большим и малым клапанами, при этом малый клапан выполняет функцию точной регулировки при малых нагрузках.
4. Экономайзер и поверхности холодного конца
Экономайзер расположен в холодной части и предварительно нагревает питательную воду уже охлаждённым газом. Это наименее заметный пакет поверхностей, однако его вклад в эффективность установки непосредственен: снижение температуры дымовых газов примерно на 20 °C повышает КПД котла приблизительно на один процентный пункт.
Основным риском для него является не перегрев, анизкотемпературная коррозия. Если газ содержит серу, пары серной кислоты будут конденсироваться на поверхностях труб, когда их температура опустится ниже кислотной точки росы, а образующаяся разбавленная кислота будет интенсивно разрушать металл. В запылённом газе конденсация на трубах также приводит к налипанию золы, и отложения растут до тех пор, пока не перекроют проходы. Поэтому конструктивное требование является строгим: температура металла труб должна оставаться выше кислотной точки росы газа. На практике это достигается регулированием температуры питательной воды на входе — при необходимости с добавлением контура рециркуляции горячей воды — либо изготовлением наиболее холодной секции из коррозионностойкого материала, такого как сталь ND, или, в тяжёлых случаях, из труб с эмалевым или фторполимерным покрытием.
При высокой пылевой нагрузке экономайзер также подверженэрозии летучей золой. Скорость эрозии приблизительно зависит от куба скорости газа, поэтому скорость газа в холодной части должна быть ограничена, а на передних трубах следует устанавливать защитные экраны.
В некоторых агрегатах после экономайзера устанавливают дополнительный подогреватель горячей воды, чтобы ещё больше снизить температуру дымовых газов. Нагретая вода не возвращается в барабан; она используется для подпитки деаэратора, централизованного теплоснабжения или технологических нужд. Принцип тот же, что и у экономайзера, — это просто последний этап каскадной утилизации тепла.
5. Барабан: не поверхность нагрева, но незаменимый элемент
Барабан не поглощает тепло, но является центром всей пароводяной системы и выполняет три функции:
- Разделение пара и воды. Из подъёмных труб поступает смесь. Внутренние устройства — циклонные сепараторы, перегородки, проволочная сетка — удаляют воду, чтобы выходящий пар соответствовал требованиям по содержанию влаги. В противном случае растворённые соли уносятся в пароперегреватель и турбину и осаждаются там.
- Аккумулирование и буферизация. Запас воды в барабане компенсирует колебания нагрузки, что особенно важно при неустойчивой нагрузке со стороны газа.
- Контроль водно-химического режима. По мере испарения котловая вода концентрируется. Её состав регулируется непрерывной продувкой, отбираемой непосредственно под поверхностью воды, где концентрация солей максимальна, и периодической продувкой из нижней точки для удаления шлама, при этом через соединение для химической дозировки подаются фосфаты или другие реагенты. На барабане также размещаются предохранительные клапаны, двухцветные и электрические контактные уровнемеры с их уравнительными сосудами, а также точки отбора проб питательной воды, котловой воды и насыщенного пара.
6. Конструктивные типы
«Испаритель» обозначает функцию, а не конструкцию. Его фактическое исполнение зависит от газа:
- Гладкая труба — наиболее простое решение с наименьшей плотностью поверхности, однако устойчивое к загрязнению и удобное для очистки. Это правильный выбор для сильно запылённых или липких газов, таких как конвертерный газ и газы многих металлургических печей.
- Труба со спиральным оребрением — в несколько раз большая площадь поверхности при заданном объёме, что обеспечивает значительную экономию габаритов и стоимости. Подходит для чистых газов, таких как выхлоп газовой турбины или продукты сгорания природного газа. Оребрение следует осторожно применять в запылённом газе, поскольку именно в зазорах между рёбрами накапливается зола.
- Мембранная стенка — трубы, соединённые приваренными рёбрами в газоплотную панель, выполняющую функции как поверхности нагрева, так и ограждения. Используется там, где важна герметичность в высокотемпературных радиационных секциях.
- Принудительная циркуляция — если компактная или горизонтальная компоновка не обеспечивает достаточного естественного напора, может быть добавлен циркуляционный насос, что требует вращающегося оборудования и дополнительной электроэнергии.
Одновременно необходимо выбирать способ очистки: паровая обдувка, акустическая очистка, механическое встряхивание или системы импульсной ударной очистки — каждый из них подходит для определённого типа золы.
7. Что фактически ограничивает срок службы поверхностей нагрева
Опыт эксплуатации относит отказы к нескольким основным категориям:
- Загрязнение и эрозия — наиболее распространены в холодной части и проявляются как локальное утонение стенки и разрыв трубы. Контроль скорости газа и установка защитных экранов на стадии проектирования значительно дешевле дооснащения после ввода в эксплуатацию.
- Низкотемпературная коррозия — неизбежный результат проектирования с температурой металла ниже кислотной точки росы, обычно выявляемый через один или два сезона эксплуатации.
- Тепловая неравномерность — неравномерное поглощение тепла и распределение потока между параллельными трубами, из-за чего отдельные трубы перегреваются. Баланс обеспечивают конструкция коллекторов и дросселирующие шайбы.
- Водно-химический режим — недостаточная подготовка питательной воды или недостаточная продувка приводят к внутренним отложениям накипи, ухудшению теплообмена, повышению температуры металла и, в конечном итоге, к выпучиванию и разрыву. Системы отбора проб и дозирования выглядят на чертеже второстепенными деталями, однако это не так.
- Циклические напряжения и усталость — котлы-утилизаторы запускаются и останавливаются вместе с обслуживаемым ими процессом. Обычными местами появления усталостных трещин являются угловые сварные швы соединения труб с коллекторами и присоединения патрубков.
8. Что проверять при задании требований или закупке
С точки зрения закупок и производства следует требовать следующие позиции:
- Нормативный кодекс. Китайские установки для внутреннего рынка обычно соответствуют серии GB/T 16507. Экспортные проекты обычно изготавливаются по ASME Section I (энергетические котлы) или Section VIII (сосуды под давлением). Это должно быть определено на стадии запроса, поскольку кодекс регулирует материалы, сварку, контроль и клеймение на протяжении всего проекта.
- Выбор материалов и расчёт температуры металла. Выбор материала для пароперегревателя должен подтверждаться расчётом температуры металла, а не ссылкой на предыдущий проект.
- Расчёт циркуляции. Следует подтвердить, что контур естественной циркуляции проверен по каждой трубе.
- Сварка и неразрушающий контроль. Процент контроля стыковых сварных швов труб, поверхностный контроль угловых сварных швов соединения труб с коллекторами и план гидростатических испытаний.
- Производственные разрешения. Лицензия на производство котлов класса A и лицензия на производство сосудов под давлением; для экспорта — штамп ASME «S» для энергетических котлов или штамп «U» для сосудов под давлением, а также соответствующее разрешение NB на монтаж на площадке, где это применимо.
Поверхности нагрева выглядят не более чем набором труб, однако они работают в наиболее тяжёлых температурных и гидродинамических условиях во всей установке. Каждый выбор — расположение, материал, скорость, температура металла — шаг за шагом определяется профилем температуры газа. Если проследить эту цепочку, выбор оборудования, оценка предложений и поиск неисправностей становятся значительно понятнее.
ПРОФЕССИОНАЛЬНАЯ КОНСУЛЬТАЦИЯ
Если вас заинтересовала наша продукция и вы хотите узнать более подробную информацию, оставьте сообщение здесь, и мы ответим вам как можно скорее.