

Наши новости
Узнайте о наших последних новостях здесь.
Последние новости
- ▶ Крупная печь для послесварочной термообработки на предприятии: как Boyu термически обрабатывает сосуды под давлением длиной до 25 м
- ▶ Котлы на биомассе, работающие на соломе, от производителя из Китая
- ▶ BOYU добавила новую производственную линию для изготовления труб с зубчатыми ребрами методом высокочастотной сварки
- ▶ Почему радиографический контроль часто неэффективен для корпусов спиральных пластинчатых теплообменников — и как фазированная ультразвуковая решётка решает эту проблему
- ▶ Сертификация EAC для китайских сосудов под давлением: что необходимо для экспорта в соответствии с ТР ТС 032/2013
- ▶ Спиральнопластинчатый или кожухотрубный теплообменник: какой подходит для ваших условий эксплуатации?
Сообщение
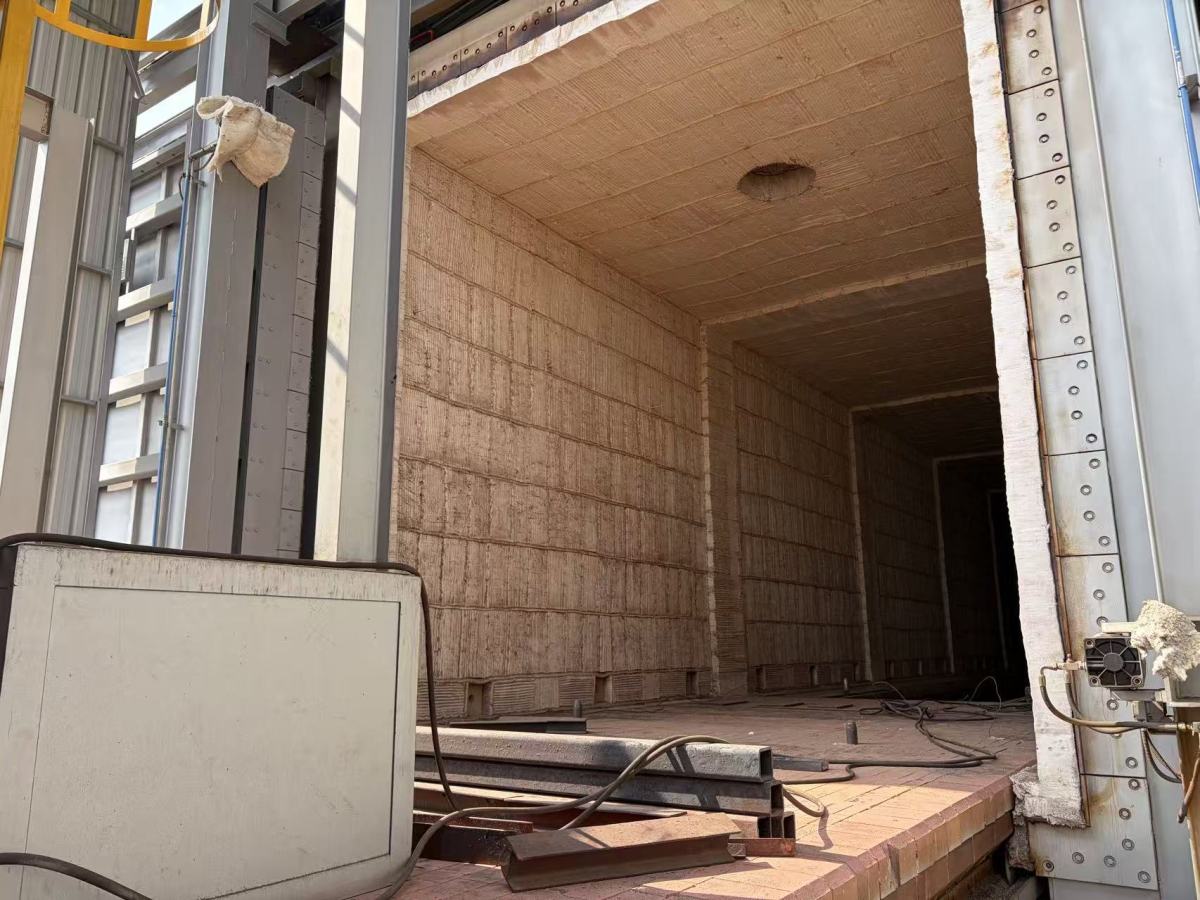
Boyu располагает собственной камерной термической печью с выкатным подом и полезным загрузочным пространством 5 м в ширину × 5 м в высоту × 25 м в длину. Крупные сосуды под давлением, корпуса теплообменников и элементы котлов, работающие под давлением, проходят послесварочную термообработку (PWHT) непосредственно на площадке, целиком, без вывоза с завода.
Для покупателей это означает меньше передач между подрядчиками, сокращение сроков и наличие записи о термообработке, оформленной в рамках той же системы качества, что и сварка с контролем. Каждый цикл автоматически фиксируется в виде температурного графика, который можно распечатать и включить в комплект производственной документации.
Обзор печи: печь с выкатным подом длиной 25 м
Печь выполнена с выкатным подом (тележечной конструкцией). Заготовки загружают краном с мостовым краном на тележку с огнеупорной футеровкой, после чего тележка по рельсам перемещается в камеру. Проём закрывается вертикально-подъёмной дверью, поэтому длинные сосуды загружаются целиком, а не по частям.
Стены, свод и дверь камеры облицованы модулями из керамического волокна. Такая футеровка обладает низкой теплоёмкостью, поэтому печь нагревается и остывает быстрее, чем камера с кирпичной футеровкой, и обеспечивает более равномерное распределение температуры по загрузке.
Что мы подвергаем термообработке
Печь используется главным образом для послесварочной термообработки и снятия напряжений в сварном оборудовании, работающем под давлением. PWHT снижает остаточные сварочные напряжения, повышает вязкость сварного шва и зоны термического влияния, а также уменьшает риск коррозионного растрескивания под напряжением при эксплуатации.
Типичные загрузки включают:
- Обечайки, днища и сосуды под давлением в сборе
- Корпуса кожухотрубных теплообменников, камеры и узлы патрубков
- Компоненты котлов-утилизаторов и HRSG, например барабаны и коллекторы
- Сварные конструкции с толстыми стенками или из легированных сталей, для которых термообработка требуется проектным кодом
Циклы выполняются в соответствии с нормами и спецификацией проекта, например ASME Section VIII Division 1 (UCS-56), ASME Section I (PW-39) или GB/T 30583 для оборудования по китайским нормам. Скорость нагрева, температура выдержки, время выдержки и скорость охлаждения устанавливаются в письменной технологической инструкции по термообработке для каждого заказа.
Контроль температуры и печатные записи
Каждый цикл термообработки автоматически регистрируется. Термопары, закреплённые на изделии, передают данные на регистратор, который строит полную кривую «время–температура»: нагрев, выдержку и контролируемое охлаждение.
График можно распечатать и подписать для каждого заказа. Он включается в комплект производственной документации с указанием номера заказа, чтобы заказчик, уполномоченный инспектор или инспектор сторонней организации могли проверить соответствие фактического цикла утверждённой процедуре. Для обеспечения прослеживаемости записи хранятся в архиве и после поставки.
Почему собственная PWHT важна для покупателей
- Термообработка изделия целиком. Камера длиной 25 м позволяет за один цикл обрабатывать большинство сосудов и корпусов теплообменников, по возможности избегая локальной PWHT замыкающих швов.
- Без привлечения сторонних исполнителей. Изделия не перевозятся к стороннему подрядчику по термообработке, поэтому отсутствуют транспортные риски, ожидание в очереди у другого поставщика и разрыв в цепочке ответственности за изделие.
- Контроль сроков. Термообработка планируется в рамках единого производственного графика вместе со сваркой и испытаниями, что сокращает срок изготовления.
- Единая система качества. PWHT выполняется наряду с цифровой радиографией (DR) на предприятии и производством по клеймам ASME «S» и «U», поэтому записи о сварке, НК, термообработке и гидроиспытаниях ведутся в одной мастерской, аккредитованной ASME.
Часто задаваемые вопросы
Каковы размеры печи Boyu для термообработки? Полезное загрузочное пространство составляет 5 м в ширину × 5 м в высоту × 25 м в длину.
Какой это тип печи? Печь с выкатным подом (тележечной конструкцией), подъёмной дверью и футеровкой из керамического волокна; загрузка выполняется мостовым краном.
Можно ли получить температурный график PWHT? Да. Каждый цикл автоматически регистрируется, а распечатанный график включается в комплект производственной документации.
Передаёт ли Boyu послесварочную термообработку сторонним исполнителям? Нет. Сосуды, помещающиеся в камеру, проходят термообработку в нашей собственной печи в Синьтае, провинция Шаньдун.
По каким нормам можно проводить PWHT? По нормам и спецификации каждого проекта, например ASME Section VIII Div. 1, ASME Section I или GB/T 30583.
ПРОФЕССИОНАЛЬНАЯ КОНСУЛЬТАЦИЯ
Если вас заинтересовала наша продукция и вы хотите узнать больше, оставьте сообщение здесь, и мы ответим вам как можно скорее.