

Наши новости
Узнайте о наших последних новостях здесь.
Последние новости
- ▶ Почему радиографический контроль часто неэффективен для корпусов спиральных пластинчатых теплообменников — и как фазированная ультразвуковая решётка решает эту проблему
- ▶ Сертификация EAC для китайских сосудов под давлением: что необходимо для экспорта в соответствии с ТР ТС 032/2013
- ▶ Спиральнопластинчатый или кожухотрубный теплообменник: какой подходит для ваших условий эксплуатации?
- ▶ Котлы-утилизаторы тепла CDQ: что определяет конструкцию и что на самом деле выходит из строя
- ▶ Какие поверхности нагрева используются в котле-утилизаторе? Объяснение пароперегревателя, испарителя и экономайзера
- ▶ Покупка сосудов под давлением из Китая: как читать сертификаты завода-изготовителя на Q345R и SA-516 Gr.70
Сообщение
Спиральные пластинчатые теплообменники заслуженно применяются на нефтеперерабатывающих и химических предприятиях: один длинный канал для каждой среды, высокая турбулентность, высокая устойчивость к загрязнению и компактные габариты. Они являются естественным выбором для загрязнённых или вязких сред, таких как конденсация паров сырой нефти, нагрев суспензий и рекуперация тепла технологических остатков.
Однако та же геометрия, которая делает их эффективными, создаёт серьёзную проблему для контроля качества. Когда спецификация требует полного объёмного контроля сварных швов корпуса, стандартный метод — радиографический контроль — часто оказывается непрактичным или вовсе невозможным.
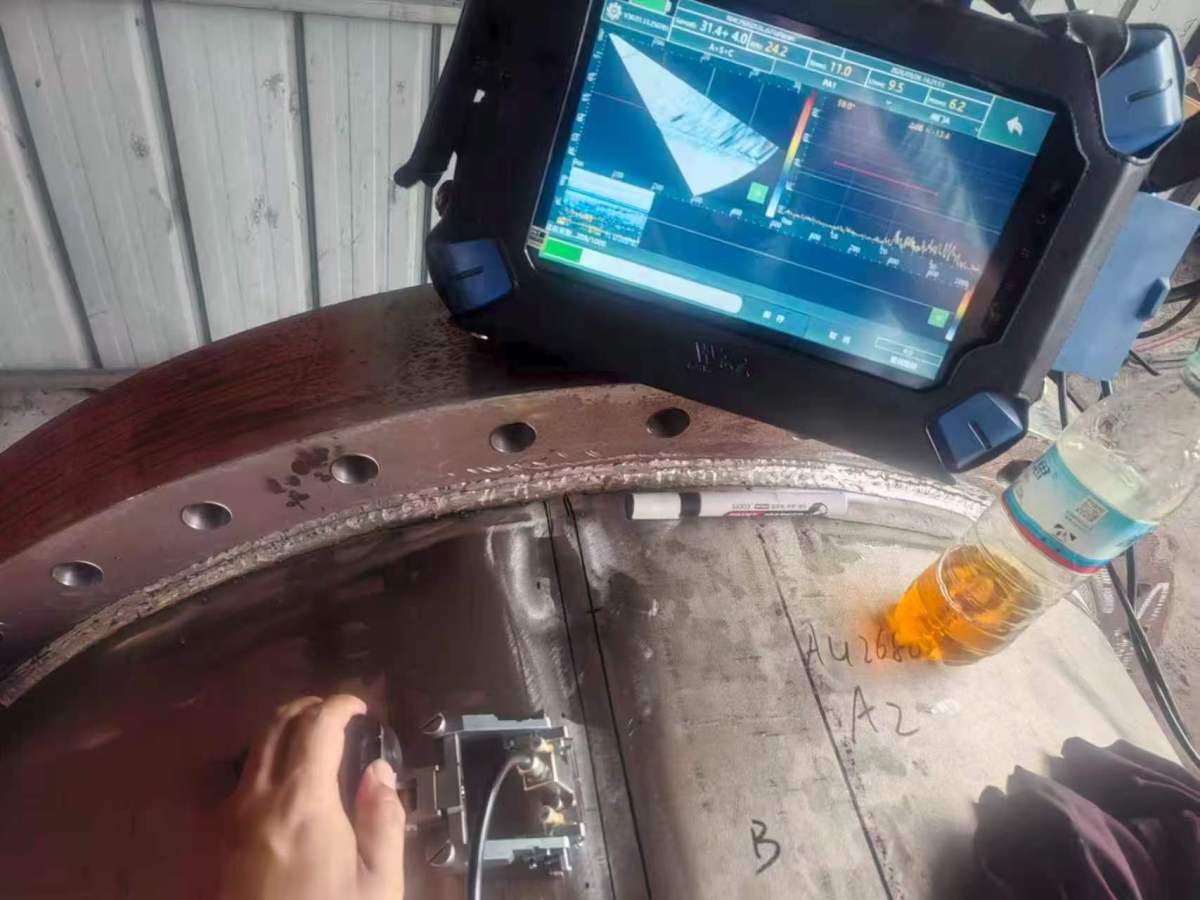
В этой статье объясняется, почему это происходит, какую альтернативу допускает Кодекс ASME и как мы используем ультразвуковой контроль фазированными решётками с кодированием (PAUT) для полного контроля этих сварных швов с постоянной записью данных.
Проблема: нет «другой стороны» для размещения плёнки
Радиографический контроль (RT), будь то плёночный или цифровой (DR), требует двух условий: источника излучения с одной стороны сварного шва и плёнки или детектора — с другой.
На обычном сосуде под давлением это не представляет сложности. В спиральном пластинчатом теплообменнике пространство непосредственно за стенкой корпуса не является открытым — там расположен сам спиральный канал, образованный пластинами, плотно навитыми вокруг центрального сердечника, с зазором всего от нескольких миллиметров до нескольких сантиметров. Разместить детектор внутри невозможно.
Обычное решение — двухстенная экспозиция снаружи — также мало помогает. Пучок излучения должен был бы пройти через несколько витков спиральной пластины, прежде чем достигнет дальней стенки, формируя изображение с наложенными слоями металла, которое невозможно достоверно интерпретировать. С учётом типичных диаметра и толщины стенки таких аппаратов геометрия экспозиции просто не соответствует требованиям ASME Section V к качеству изображения.
Иными словами, требование «100% RT» для шва корпуса спирального пластинчатого теплообменника часто означает требование, которое физическая конструкция не позволяет выполнить.
Что допускает ASME Section VIII, Division 1
Кодекс ASME давно признал подобные ограничения. Ультразвуковой контроль вместо радиографии впервые был разрешён в рамках Code Case 2235 в 1996 году, и с тех пор соответствующие правила были включены непосредственно в Кодекс.
СегодняUW-51(a)(4) раздела VIII, Division 1 разрешает применять UT вместо RT для сварных швов материалов толщиной 6 mm (1/4 in.) и более при условии, что контроль соответствует требованиям Section VIII, Division 2, paragraph 7.5.5. Ключевые условия включают:
•Компьютеризированный сбор данных с кодированием. Ручной UT не принимается в качестве основного метода. Оборудование должно записывать данные с кодированием положения, чтобы можно было визуализировать весь объём сварного шва и выполнить его последующий анализ — именно это обеспечивают PAUT и TOFD.
•Письменная, подтверждённая процедура в соответствии с Section V, Article 4, включая обязательные приложения для компьютеризированных методов визуализации.
•Квалифицированный персонал для сбора и анализа данных.
•Критерии приемки на основе механики разрушения или критерии качества изготовления, определённые Кодексом.
Важно, что сварной шов, проконтролированный методом UT по этим правилам, получает тот же зачёт, что и при радиографии, при определении коэффициента прочности сварного соединения согласно UW-12. При смене метода конструкция ничего не теряет.
Почему PAUT — правильный инструмент для этой задачи
UT с фазированной решёткой использует преобразователь, содержащий множество небольших элементов, которые могут возбуждаться с точно заданными временными задержками. Это позволяет электронно направлять и фокусировать ультразвуковой пучок, сканируя диапазон углов за один проход — выполняя секторное сканирование (S-scan).
Для сварных швов корпуса спиральных пластинчатых теплообменников это даёт ряд практических преимуществ:
•Доступ с одной стороны. Всё сканирование выполняется с наружной поверхности корпуса. Внутри аппарата ничего размещать не требуется.
•Полный объёмный охват. Секторное сканирование в сочетании со сканированием с обеих сторон сварного шва, где это возможно, охватывает металл шва и зону термического влияния от корня до усиления шва.
•Лучшее выявление плоскостных дефектов. Несплавления и трещины — наиболее опасные типы дефектов — ориентированы таким образом, что RT может их не выявить, тогда как при UT они дают сильное отражение.
•Определение глубины и высоты. PAUT показывает не только место расположения индикации вдоль шва, но и глубину её залегания и её высоту. Именно этого требуют критерии приемки, основанные на механике разрушения.
•Постоянная запись, пригодная для аудита. При использовании энкодера на сканере записывается каждый миллиметр сварного шва. Инспекторы, заказчики и третьи стороны могут в любое время повторно проанализировать исходные данные.
•Без излучения. Не требуются зоны отчуждения, ночные смены и остановка других производственных работ.
Дополнительная сложность: аустенитные и супераустенитные нержавеющие стали
Многие спиральные пластинчатые теплообменники изготавливаются из высоколегированных нержавеющих сталей, таких как 316L, 317L или 904L, для обеспечения коррозионной стойкости. Эти материалы усложняют ультразвуковой контроль.
Металл аустенитного сварного шва кристаллизуется с крупными столбчатыми зёрнами, обладающими акустической анизотропией. Проходящий через них звук рассеивается, теряет энергию и может отклоняться от заданной траектории. В результате повышается фоновый шум и возникает риск неправильного определения положения индикаций.
Мы решаем эту задачу следующим образом:
•Выбираемчастоту преобразователя и углы призмы, подходящие для крупнозернистых аустенитных сварных швов, обеспечивая баланс между проникающей способностью и разрешением.
•Изготавливаемкалибровочные и эталонные блоки из материала той же марки и, где возможно, с использованием той же процедуры сварки, что и для производственного шва, чтобы чувствительность устанавливалась в реалистичных условиях.
•Проверяем настройку поизвестным эталонным отражателям перед производственным сканированием, подтверждая, что секторное сканирование действительно охватывает каждую часть объёма сварного шва.
•Используемлинейное сканирование с кодированием, чтобы анализ выполнялся по полному набору данных, а не по текущей оценке специалиста у преобразователя.
Выбор правильного метода для каждого соединения
PAUT не заменяет радиографию во всех случаях. Мы также выполняем цифровую радиографию собственными силами, и для соединений с хорошим двусторонним доступом — патрубков, сварных швов каналов, стандартных швов корпуса обычных сосудов — RT или DR остаётся эффективным и хорошо изученным выбором.
Главное — подобрать метод в соответствии с геометрией. Для спиральных пластинчатых теплообменников, конструкция которых сама исключает возможность размещения детектора, PAUT является методом, который фактически обеспечивает предусмотренный спецификацией контроль.
Контрольный список для покупателей и инженеров EPC
Если вы составляете спецификацию или оцениваете спиральный пластинчатый теплообменник, эти вопросы помогут сэкономить время в дальнейшем:
1.Возможен ли RT физически для каждого сварного шва, для которого он указан? Если нет, согласуйте UT вместо RT на этапе тендера, а не после начала изготовления.
2.Содержит ли план NDE ссылки на UW-51(a)(4) и Section VIII Div. 2, 7.5.5? Это подтверждает, что основа для определения коэффициента прочности соединения сохранена.
3.Предоставит ли изготовитель исходные файлы закодированных данных, планы сканирования и квалификацию процедуры— а не только сводный отчёт?
4. Как изготовитель будет работать с аустенитным металлом сварного шва? Уточните информацию о калибровочных блоках и выборе преобразователей.
5.Кто анализирует данные? Убедитесь, что ваш независимый инспектор или AI готов анализировать результаты PAUT.
Свяжитесь с нами
Boyu проектирует и изготавливает спиральные пластинчатые и кожухотрубные теплообменники, а также сосуды под давлением с сертификацией ASME U stamp; мы располагаем собственными средствами PAUT и цифровой радиографии. Если у вас есть проект, в котором указанный метод NDE не соответствует геометрии оборудования, отправьте нам чертежи — мы предложим план контроля, соответствующий Кодексу и вашей спецификации.
ПРОФЕССИОНАЛЬНАЯ КОНСУЛЬТАЦИЯ
Если вас заинтересовала наша продукция и вы хотите узнать более подробную информацию, оставьте сообщение здесь, и мы ответим вам как можно скорее.