

Наши новости
Узнайте о наших последних новостях здесь.
Последние новости
- ▶ Спиральнопластинчатый или кожухотрубный теплообменник: какой подходит для ваших условий эксплуатации?
- ▶ Котлы-утилизаторы тепла CDQ: что определяет конструкцию и что на самом деле выходит из строя
- ▶ Какие поверхности нагрева используются в котле-утилизаторе? Объяснение пароперегревателя, испарителя и экономайзера
- ▶ Покупка сосудов под давлением из Китая: как читать сертификаты завода-изготовителя на Q345R и SA-516 Gr.70
- ▶ Boyu Heavy Industry добавляет лицензию на строительство энергетических объектов к своей производственной базе, сертифицированной ASME
- ▶ Внутри цеха: что означают меловые отметки на сосуде
Сообщение
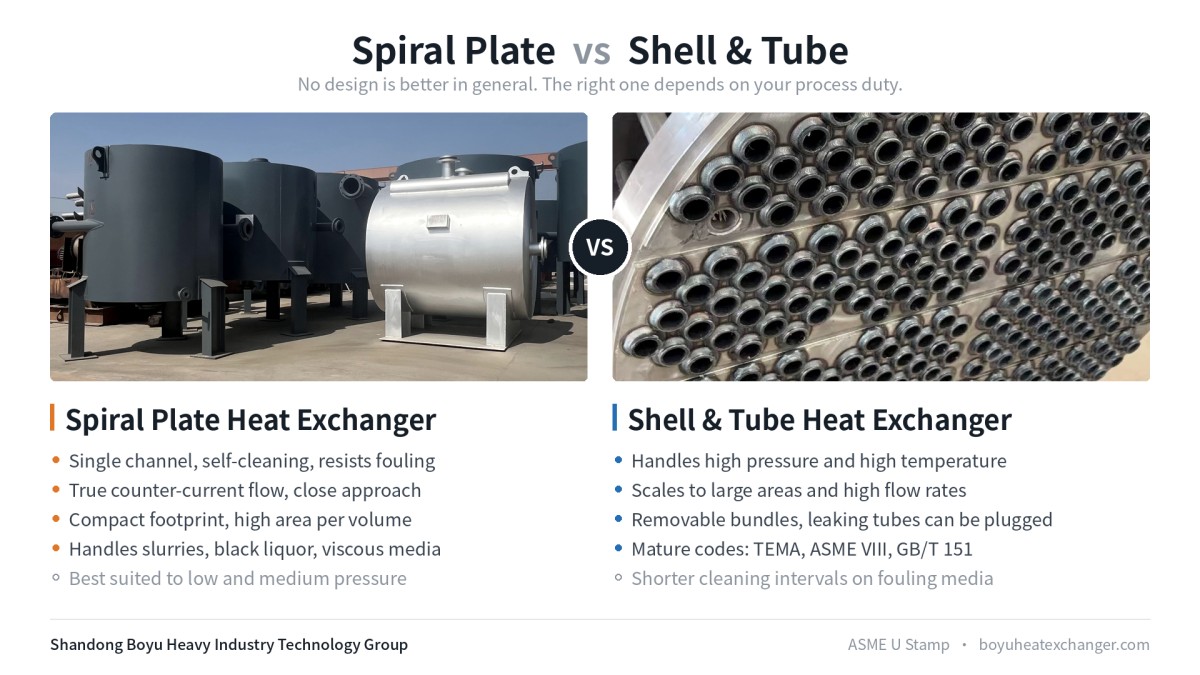
В нефтепереработке, нефтехимии, целлюлозно-бумажной промышленности, металлургии и очистке сточных вод выбор теплообменника напрямую влияет на продолжительность межремонтной работы и затраты на техническое обслуживание. Кожухотрубный теплообменник является наиболее распространенной конструкцией в промышленности. Спиральный пластинчатый теплообменник, с другой стороны, применяется в сложных условиях, где традиционные аппараты работают недостаточно эффективно. В целом ни один из них не является однозначно лучшим. Правильный выбор зависит от рабочих сред и условий эксплуатации. В этом руководстве две конструкции сравниваются по основным параметрам и приводятся практические рекомендации по выбору.
1. Конструкция: один канал или пучок труб
Спиральный пластинчатый теплообменник изготавливается путем сворачивания двух металлических пластин вокруг центрального сердечника. При этом образуются два отдельных концентрических спиральных канала — по одному для каждой среды. Приваренные к пластинам дистанционные штифты поддерживают постоянный зазор между каналами. Существует три распространенные схемы потока:
- Тип I: обе среды движутся по спирали, обеспечивая истинный противоток. Подходит для процессов жидкость–жидкость.
- Тип II: одна среда движется по спирали, а другая — в осевом направлении. Подходит для конденсации и испарения.
- Тип III: комбинированная конструкция, обеспечивающая конденсацию и переохлаждение в одном аппарате.
Кожухотрубный теплообменник состоит из кожуха, трубного пучка, трубных решеток, перегородок и камерных крышек. Одна среда проходит по трубам, а другая — по межтрубному пространству кожуха. К распространенным конструкциям относятся аппараты с неподвижной трубной решеткой, плавающей головкой, U-образными трубами и сальниковой плавающей головкой. Проектирование и изготовление обычно выполняются в соответствии со стандартами TEMA и ASME Section VIII, что делает его одним из наиболее стандартизированных видов технологического оборудования.
2. Шесть пунктов сравнения
Эффективность теплопередачи
Изогнутый канал создает вторичное течение, поэтому жидкость становится турбулентной при меньшем числе Рейнольдса, чем в прямой трубе. При одинаковой скорости спиральный пластинчатый аппарат обычно обеспечивает более высокий коэффициент теплопередачи, чем кожухотрубный аппарат. Поскольку конструкция типа I работает в режиме истинного противотока, она позволяет обеспечить очень малый температурный напор. Это делает ее хорошим решением для рекуперации тепла и процессов с температурным перекрестом.
В кожухотрубном теплообменнике байпасные и утечечные потоки вокруг перегородок снижают эффективность со стороны кожуха. При нескольких ходах по трубам истинный противоток невозможен, и требуется поправочный коэффициент F. При значительном температурном перекресте часто требуется несколько кожухов, соединенных последовательно.
Стойкость к загрязнению и самоочистка
Это ключевое преимущество спиральной пластинчатой конструкции. Для каждой среды предусмотрентолько один канал. Когда загрязнения накапливаются в одном месте, локальное проходное сечение сужается, скорость возрастает и усиливается очищающее воздействие потока. Канал имеет тенденцию к самоочистке. Это делает спиральный пластинчатый теплообменник особенно подходящим для:
- суспензий и шламов, содержащих твердые частицы;
- волокнистых сред, таких как черный щелок на целлюлозных предприятиях;
- вязких или склонных к коксообразованию сред.
В кожухотрубном теплообменнике трубы соединены параллельно. Когда одна труба начинает загрязняться, поток перераспределяется в другие трубы, а загрязненная труба закупоривается быстрее. Застойные зоны за перегородками со стороны кожуха также склонны к образованию отложений.
Диапазон давления и температуры
Здесь кожухотрубный аппарат имеет явное преимущество. Спиральная пластинчатая конструкция ограничена толщиной пластин, которые можно свернуть, а также большими плоскими поверхностями, поэтому обычно используется при низком и среднем давлении. Аппараты с болтовыми крышками также ограничены допустимой температурой прокладок.
Кожухотрубные теплообменники успешно применяются в диапазоне от вакуума до очень высоких давлений и температур. Подогреватели питательной воды высокого давления и аппараты для горячих потоков реакторного выхода почти всегда выполняются кожухотрубными.
Производительность и габариты аппарата
Спиральные пластинчатые теплообменники компактны и обеспечивают большую площадь теплообмена на единицу объема, что экономит производственную площадь. Однако возможности оборудования для сворачивания и ширина пластин ограничивают площадь одного аппарата, поэтому для больших тепловых нагрузок может потребоваться несколько параллельно установленных аппаратов.
Кожухотрубные теплообменники могут иметь очень большие размеры, и одиночные кожухи с площадью более 1 000 m² являются обычным решением. Они лучше подходят для высоких расходов, больших тепловых нагрузок, газовых сред и конденсации больших объемов пара низкого давления.
Осмотр и техническое обслуживание
После снятия крышек спирального пластинчатого аппарата с болтовым соединением каналы можно очищать гидроструйным способом виток за витком, а результат очистки легко проверить. Однако в полностью сварном аппарате внутреннюю утечку сложно обнаружить и устранить. В отличие от кожухотрубного аппарата, нельзя просто заглушить одну трубу и продолжить эксплуатацию. Спиральная геометрия также оставляет некоторые сварные швы без доступа с обратной стороны, что ограничивает возможности радиографического контроля и предъявляет повышенные требования к контролю качества изготовления.
Техническое обслуживание кожухотрубных аппаратов хорошо отработано. Съемные пучки можно извлекать для очистки, протекающие трубы можно заглушать, а перетрубка или замена пучка являются стандартными операциями. Сервисные организации и запасные части широко доступны.
Стоимость
Для углеродистой стали и аппаратов малого или среднего размера разница в цене невелика. Когда условия эксплуатации требуют применения нержавеющей стали, 904L, дуплексной стали, титана или других дорогостоящих сплавов, спиральная пластинчатая конструкция часто требует меньшей площади благодаря более высокой теплопередаче, поэтому позволяет использовать меньше материала и в итоге может оказаться дешевле. Для крупных стандартных задач с использованием углеродистой стали стандартизация кожухотрубных аппаратов обычно делает их более экономичным выбором.
3. Таблица выбора
4. Когда выбирать спиральный пластинчатый теплообменник
В первую очередь рассмотрите спиральный пластинчатый аппарат, если применимо одно или несколько следующих условий:
- Среда содержит твердые частицы или волокна либо быстро загрязняется, и кожухотрубный аппарат потребовал бы частой очистки.
- Процесс требует очень малого температурного напора или имеет температурный перекрест.
- Производственная площадь ограничена и требуется компактный аппарат.
- Требуются дорогостоящие сплавы, и необходимо сократить количество используемого материала.
- Процесс предусматривает конденсацию или охлаждение при низком или среднем давлении, например в верхнем конденсаторе установки первичной переработки нефти.
5. Когда кожухотрубный аппарат является лучшим решением
- Расчетное давление или температура высоки.
- Расход велик или требуется очень большая площадь теплообмена в одном аппарате.
- Средой является газ или большой объем пара низкого давления.
- Среды чистые и имеют низкую склонность к загрязнению, поэтому преимущество спиральной пластины в отношении загрязнения дает мало пользы.
- Заказчик придает большое значение ремонтопригодности и взаимозаменяемости запасных частей либо спецификация проекта требует конструкции TEMA.
6. Часто задаваемые вопросы
Можно ли изготовить спиральный пластинчатый теплообменник по ASME с U-штампом?
Да. Спиральный пластинчатый аппарат может быть спроектирован и изготовлен в соответствии с ASME Section VIII Division 1 и иметь U-штамп. Следует уделить особое внимание коэффициенту прочности сварных соединений и доступу для неразрушающего контроля. Для швов, где радиографический контроль непрактичен, вместо него может применяться ультразвуковой контроль с использованием фазированной решетки (PAUT). План контроля лучше согласовать с изготовителем и заказчиком на стадии проектирования.
Как очищать загрязненный спиральный пластинчатый теплообменник?
Для аппаратов с болтовыми крышками откройте крышки и очистите каналы гидроструйным способом виток за витком. Полностью сварные аппараты обычно очищают химическим способом.
Будет ли спиральный пластинчатый аппарат при одинаковой нагрузке всегда меньше кожухотрубного?
Обычно да — для процессов жидкость–жидкость при низком или среднем давлении и наличии склонности к загрязнению. Для процессов высокого давления или газовых сред преимущество уменьшается либо такая конструкция может вообще не подходить.
Заключение
Вопрос заключается не в том, какая конструкция лучше, а в том, какая из них соответствует вашим средам и условиям эксплуатации. Если вы выбираете между этими двумя вариантами для проекта, отправьте нам ваши технологические данные. Shandong Boyu Heavy Industry проектирует и изготавливает как спиральные пластинчатые, так и кожухотрубные теплообменники, имеет ASME U-штамп и может предоставить техническое сравнение и коммерческое предложение на основе ваших фактических рабочих условий.
ПРОФЕССИОНАЛЬНАЯ КОНСУЛЬТАЦИЯ
Если вас заинтересовала наша продукция и вы хотите узнать более подробную информацию, оставьте сообщение здесь, и мы ответим вам как можно скорее.